

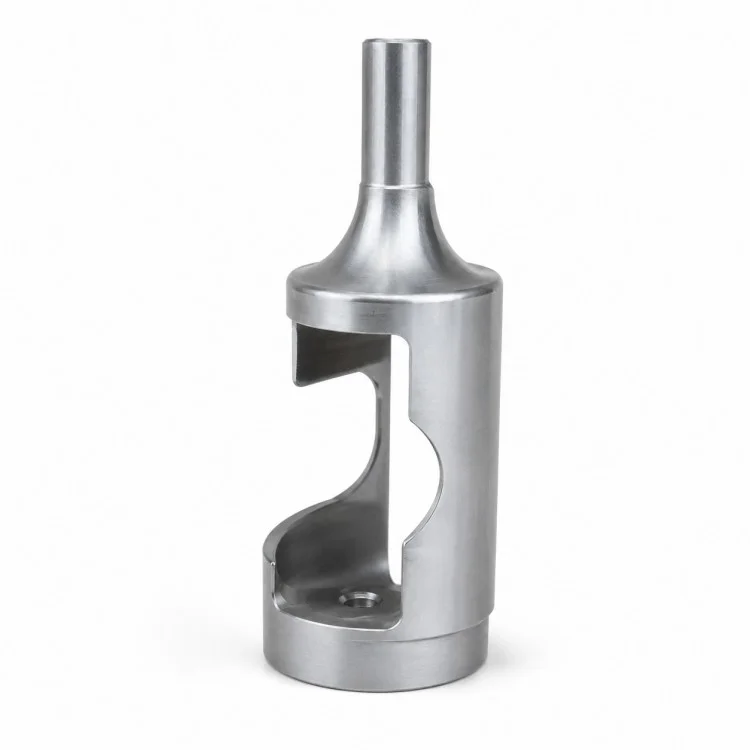
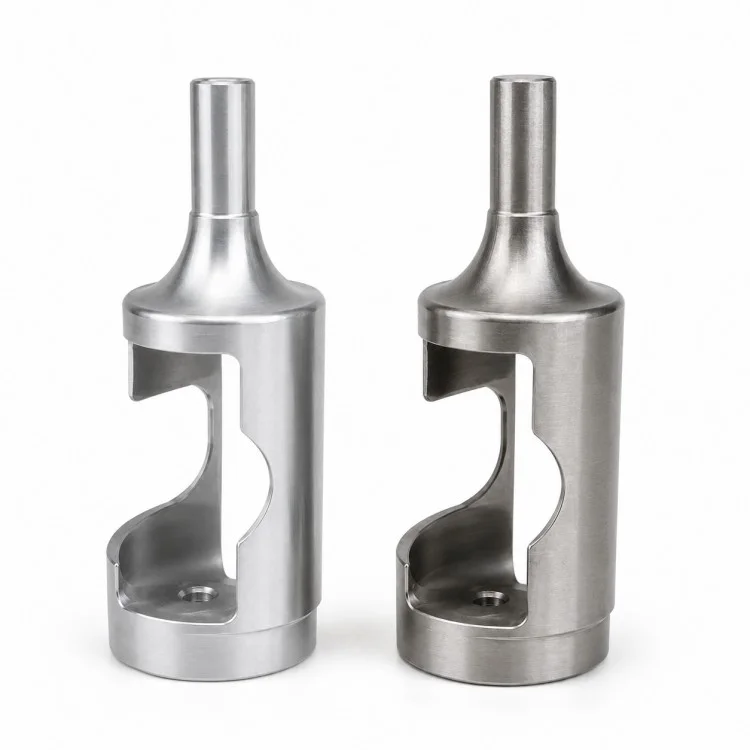
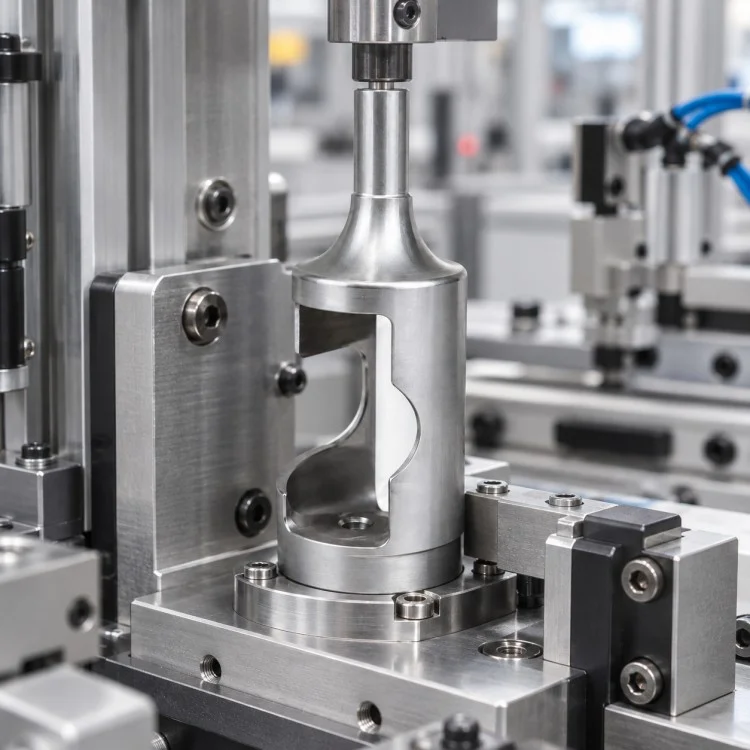
Xiangxing Xinは、精密CNC機械加工されたオープンサイド円筒形ハウジングを調達するバイヤー向けに、旋削された円筒形の形状と深い内部フライス加工および大きな側面カットアウトを組み合わせたコンポーネントの図面ベースの機械加工を提供します。従来の密閉ハウジングとは異なり、内部チャンバーの一部が露出した構造のため、相手部品の取り付け、検査、調整、移動が容易になります。
上部セクションは、滑らかな移行プロファイルを介して本体に接続された細い円筒形のステムとして形成されています。お客様の組立に応じて、この部分が位置決め軸、接続部、基準径として機能する場合があります。ステムと大きな本体の間の移行部では、同心性を維持し、不必要な応力集中を避けるために、安定した加工制御が必要です。
本体には、内部空洞内に延びる実質的に開いた窓が含まれています。このフィーチャーを作成するには、通常、単純な外径旋削のみではなく、調整された旋削とフライス加工が必要です。したがって、内側のコーナーの半径、壁の厚さ、開口部の幅、および残りのサポートセクションは、図面に指定されている機械的荷重と嵌合部品のクリアランスに従って制御する必要があります。
下端には、機械加工された取り付け面と中央の穴が追加の組み立て基準を提供します。アモイ翔興新産業貿易有限公司すべての非機能面を同じ公差要件で処理するのではなく、ステムの直径、本体の同心度、キャビティの位置、取り付け穴の位置、底部基準面など、部品の実際の機能チェーンの周りの検査を確立できます。
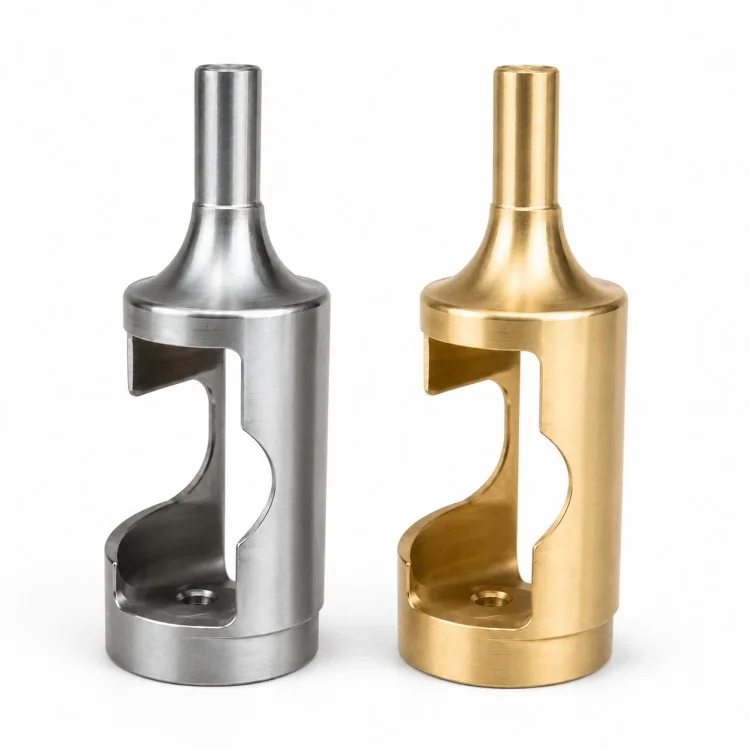
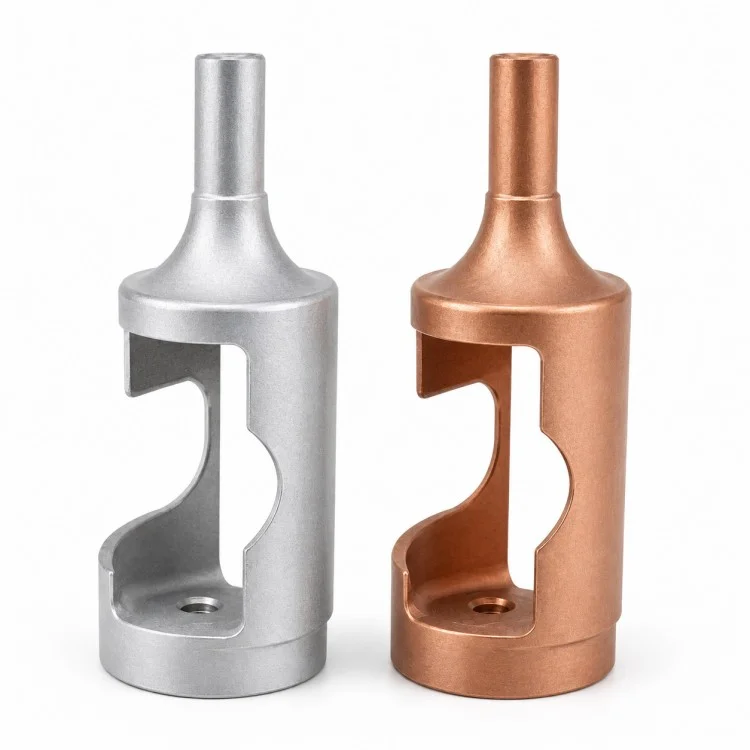
少量のプロトタイプまたは繰り返し生産の場合、精密 CNC 機械加工オープンサイド円筒形ハウジングは、さまざまな金属グレードから製造され、お客様の動作環境、寸法要件、および下流の組み立てプロセスに応じて適切な表面仕上げで提供できます。
| パラメータ | 詳細 |
| 製品名 | 精密 CNC 加工されたオープンサイド円筒形ハウジング |
| ブランド | シン・シャンシン |
| 製造種類 | 図面ベースのOEM加工 |
| 主な工程 | CNC 旋削 + CNC フライス加工 |
| 構造 | 開放側円筒形ハウジング |
| 主な特長 | サイドウィンドウ / 内部キャビティ / アッパーステム / ボトムマウント |
| 材料 | アルミニウム、ステンレス鋼、炭素鋼、合金鋼、真鍮、銅など |
| 一般許容差 | 通常 ±0.01 mm |
| クリティカル耐性 | 構造に応じて±0.005~0.002mmの評価が可能 |
| 表面粗さ | Ra3.2 / Ra1.6 / Ra0.8 / Ra0.4 |
| 表面処理 | 陽極酸化、メッキ、不動態化、四三酸化鉄、PVD、または必要に応じて |
| 描画形式 | PDF、DWG/DXF、STEP/IGES、SolidWorks |
| MOQ | 1個 |
| サンプルリードタイム | 通常 3 ~ 5 日 |
| バッチリードタイム | 通常 10 ~ 15 日 |
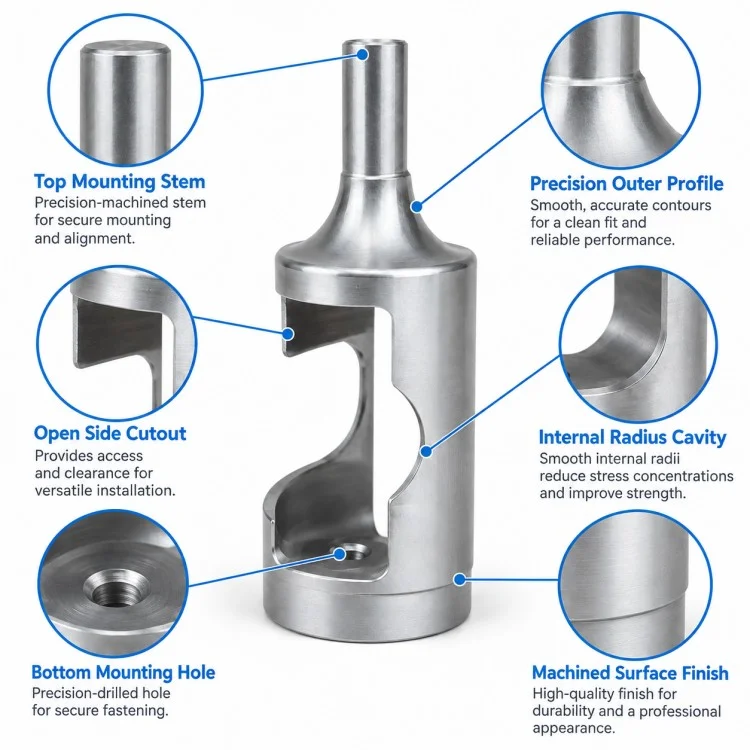
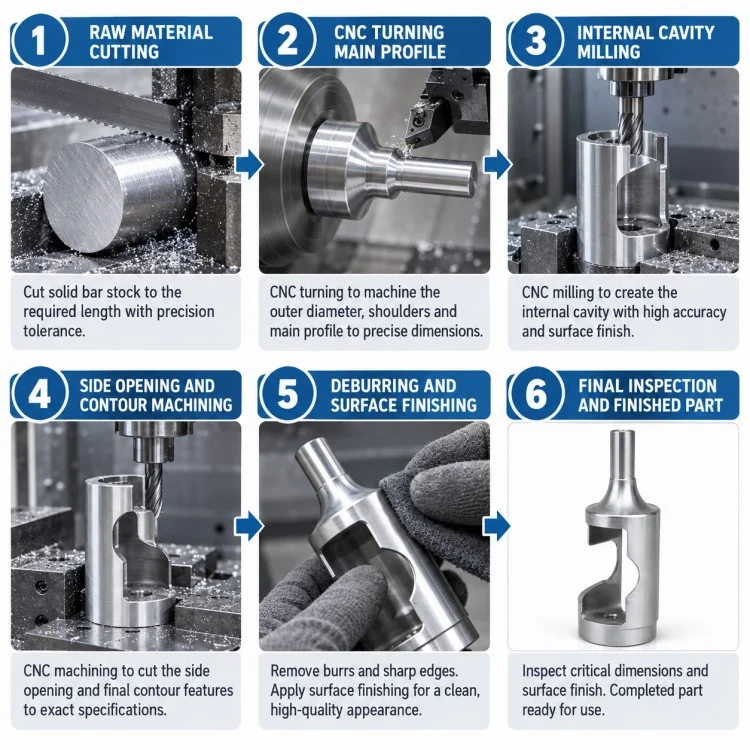
外径、上部ステム、下部ベース、および主要な同心の基準セクションは、まず CNC 旋削によって確立できます。これらの機能により、その後のフライス加工に安定したデータが提供されます。
大きな側面開口部には、基本的な円筒形状を確立した後にフライス加工が必要です。ハウジングの支持側が弱くなるのを避けるために、工具のアクセス、コーナーの半径、残りの壁の厚さを一緒に計画する必要があります。
露出した内部キャビティには曲面や凹面が含まれており、最終的な図面によっては多方向の機械加工が必要になる場合があります。より深い内部領域を加工する場合、工具の長さと剛性が重要です。
底面の取付穴や合わせ面は本体軸との位置関係をご希望に合わせて仕上げることができます。
重要な寸法は、特に同心円の直径、キャビティの位置、開口部の幅、壁の厚さ、取り付け基準など、アセンブリ機能に応じてチェックされます。
| アイテム | オープンサイド機械加工ハウジング | 従来の密閉型ハウジング |
| 内部アクセス | 側面開口部から直接アクセス | 組み立て後に制限される |
| アセンブリの可視性 | 内部部品の視認性が向上 | 内部機構はほぼ網羅されている |
| 調整スペース | ツール/アクセスのクリアランスが容易 | 分解次第 |
| 部品構造 | 一体型オープンボディ | 完全密閉ボディ |
| 加工難易度 | 深いキャビティと窓により高い | 通常はより単純な外部ジオメトリ |
| 軽量化 | 開口部から材料を除去 | 一般に同じ封筒の場合は重いです |
| 構造的サポート | 残りの壁部分に集中 | 全周に分布 |
| アプリケーションの柔軟性 | 特殊なOEMメカニズムに最適 | 従来のエンクロージャ機能に適合 |
はい。開口部の幅、高さ、内径、残肉厚はお客様の図面に従って製造できます。
はい。材料のサイズと形状が許せば、1 つのワークピースからコンポーネントを機械加工することができ、アセンブリの境界面を減らし、位置の一貫性を維持するのに役立ちます。
材料は、荷重、腐食環境、重量、嵌合要件に応じて選択する必要があります。アルミニウム、ステンレス鋼、炭素/合金鋼、真鍮が一般的なオプションです。
はい。試作検証用のMOQは1個から可能です。
支払い条件は注文金額、数量、協力段階に応じて確認され、見積書または見積請求書に記載されます。当社は貴社の支払い要件を評価することができ、この点に関しては比較的柔軟に対応します。
商品を受け取った後にサイズや製造上の問題を発見した場合は、写真、測定記録、または検査結果を提供してください。当社技術スタッフが図面、製造記録、検査データなどをもとに問題点を確認し、最短2時間以内に回答し、適切な解決方法をご相談させていただきます。
STEP または SolidWorks ファイルは形状のレビューに役立ちますが、PDF または DWG/DXF 図面は寸法、公差、材料、および表面の要件を明確に特定する必要があります。
アモイ翔興新産業貿易有限公司は、標準的な既製の構造に依存するのではなく、旋削とフライス加工を組み合わせた複雑なハウジング部品の直接製造サポートを Xiangxing Xin に提供しています。
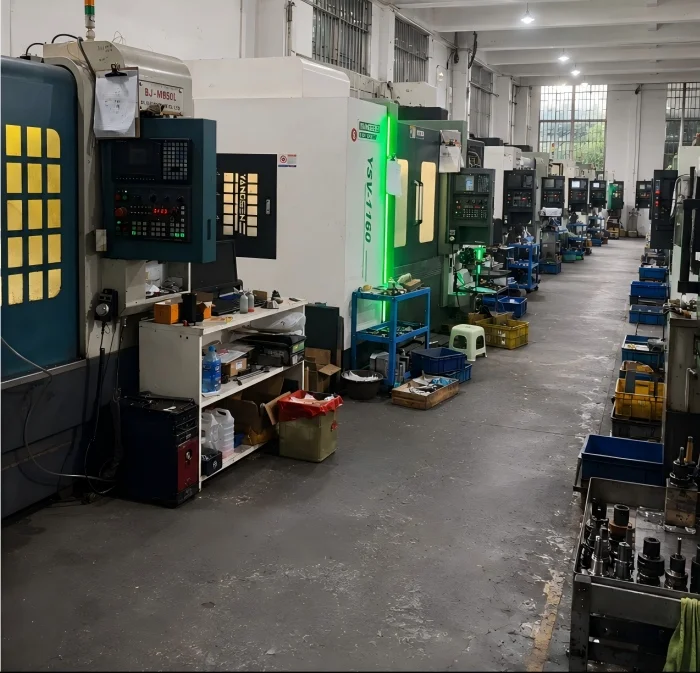
この工場には、円筒体、シャフト、ショルダー、二次フライス加工用の CNC 旋盤とターンミル装置が 1 つの生産ワークフロー内にあります。
開いた窓、深いキャビティ、サイドフィーチャ、または難しい工具挿入方向の場合、多軸加工はプロセス計画のためのより多くのオプションを提供します。
本体を単一の機械加工コンポーネントとして製造すると、溶接接合部や個別に組み立てられた部品を減らすことができ、単に機械加工時間を最小限に抑えることよりも位置の一貫性が重要な場合に役立ちます。
精密 CNC 加工されたオープンサイド円筒形ハウジングの場合、検査は上部ステム、円筒形本体、内部空洞、底部取り付け機構間の関係に焦点を当てることができ、これらは化粧面だけよりも最終組み立てにとってより意味があります。
MOQは1個から始まり、通常のプロトタイプのリードタイムは3~5日、図面とプロセスの確認後バッチ生産は約10~15日です。
住所
No. 168 Tonglian Road、Hugan Village、Xinmin Town、Tongan District、Xiamen
Eメール


